蠕墨铸铁:从材料性能到加工应用的工程视角解析
在铸铁家族中,蠕墨铸铁(Compacted Graphite Iron,简称CGI)常被视作介于灰铸铁与球墨铸铁之间的"第三种选择"。这种定位看似中庸,实则在特定工况下具有难以替代的工程价值。本文结合材料数据与典型应用场景,对蠕墨铸铁的材质特性、加工要点及选型逻辑做一次系统梳理。
一、石墨形态决定性能区间
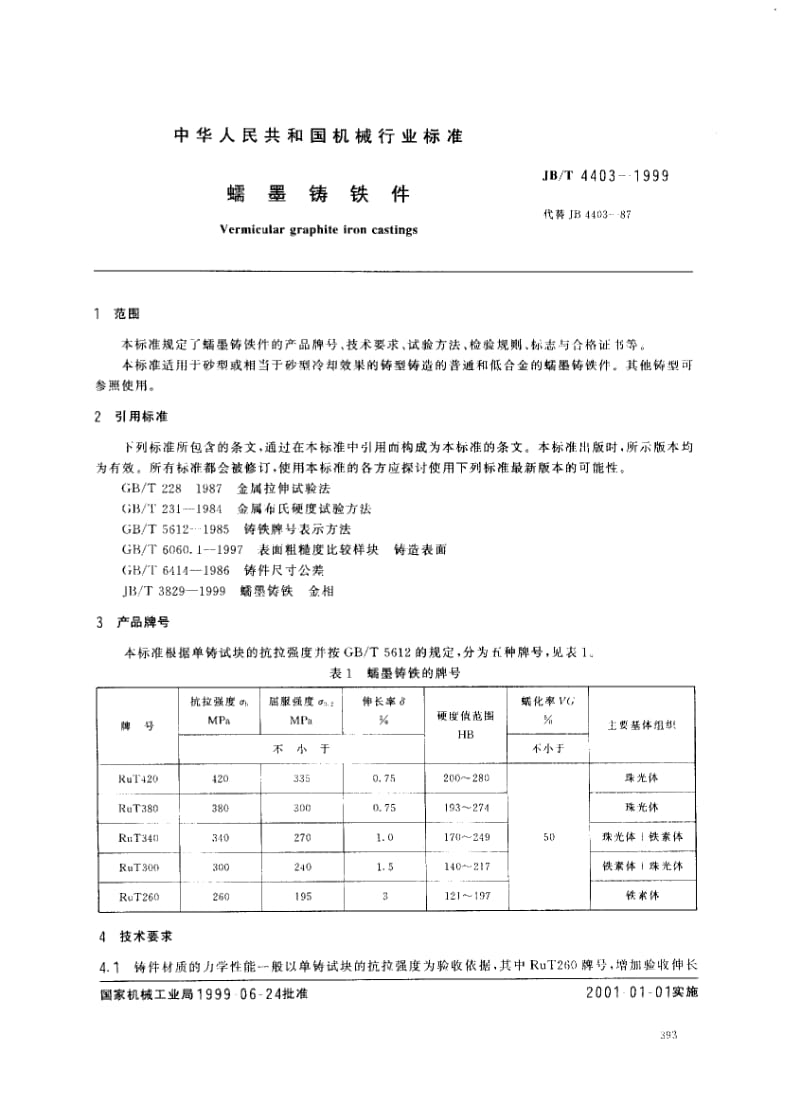
蠕墨铸铁的显微组织特征是片状石墨经蠕化处理后变为短小、端部圆钝的蠕虫状,石墨长度通常在20~60微米之间。这一形态使其抗拉强度稳定在300~450 MPa,约为普通灰铸铁的1.5~2倍,同时导热系数保持在36~42 W/(m·K)的水平,明显优于球墨铸铁的约25 W/(m·K)。
工程上常用蠕化率来表征处理效果,行业标准一般要求蠕化率不低于80%。蠕化率每下降10个百分点,抗拉强度约损失20~30 MPa,而热导率则相应上升。这种"强度—导热"的此消彼长关系,正是蠕墨铸铁在发动机缸体、缸盖、制动盘等部件上被广泛采用的根本原因——既需要承受较高的爆发压力,又必须及时导出摩擦热与燃烧热。
二、典型应用与真实数据参照
汽车工业是蠕墨铸铁最大的应用领域。以重型柴油机缸体为例,采用蠕墨铸铁替代灰铸铁后,在相同壁厚条件下缸体刚度提升约30%,整机重量可减轻10%~15%。公开资料显示,某欧洲商用车企的高性能柴油机缸体采用CGI材料后,缸孔变形量较灰铸铁方案降低约40%,直接改善了机油消耗与排放表现。
除动力总成外,蠕墨铸铁件还见于制动盘、排气歧管、液压阀体、玻璃模具以及风电齿轮箱壳体等场景。其中大功率制动盘利用其高导热与抗热裂性能,在连续制动工况下的热衰退幅度明显小于灰铸铁盘;玻璃模具则看重其抗氧化性与热疲劳寿命。
三、加工环节的关键控制点
蠕墨铸铁的切削加工性介于灰铸铁与球墨铸铁之间,但更接近球墨铸铁一侧。其切削力比灰铸铁高约20%~30%,刀具磨损速度较快,尤其在高强度牌号上表现明显。实际生产中通常采取以下措施:
- 选用韧性较好的硬质合金或涂层刀具,适当降低切削速度、提高进给量,避免刀具在表层反复摩擦;
- 控制蠕化处理的稳定性,减少游离渗碳体与珠光体含量波动,从源头改善切削一致性;
- 对缸孔、主轴承孔等关键部位采用粗精加工分开的工艺路线,粗加工后安排时效处理释放残余应力;
- 加工余量按牌号与壁厚差异合理设定,薄壁件需防止夹紧变形导致的尺寸超差。
需要说明的是,蠕墨铸铁的铸造工艺窗口相对较窄,蠕化剂加入量、孕育处理与冷却速度的匹配直接决定蠕化率能否稳定达标。这也是选择蠕墨铸铁生产厂家时,应重点考察其熔炼控制能力与批次一致性的原因。
四、选型逻辑与供应端考量
在材料选型上,可遵循一条简明原则:若部件以承受热循环与摩擦热为主、强度要求中等,灰铸铁仍具成本优势;若强度与疲劳寿命要求更高、且对减重要求明确,则蠕墨铸铁更为合适;若追求极限强度与韧性,则应转向球墨铸铁或铸钢。蠕墨铸铁的价值,恰在于强度、导热、减重与铸造经济性之间的平衡。
对于采购方而言,蠕墨铸铁价格通常高于灰铸铁而低于同等强度的球墨铸铁件,具体取决于牌号、蠕化率要求、单件重量与加工复杂度。评估蠕墨铸铁供应商时,建议关注其是否具备完整的化学成分与金相检测能力、是否提供蠕化率与力学性能的批次报告,以及是否具备从毛坯到成品的一体化加工配套。山东地区铸造产业基础较为完整,区域内蠕墨铸铁厂家在缸体、制动件等品类上已形成较成熟的配套能力,可作为考察范围之一。
总体来看,蠕墨铸铁并非"折中方案",而是一种经过工程验证的针对性材料。理解其石墨形态与性能之间的对应关系,把握铸造与加工两个环节的控制要点,才能在具体项目中把材料潜力真正转化为产品性能。